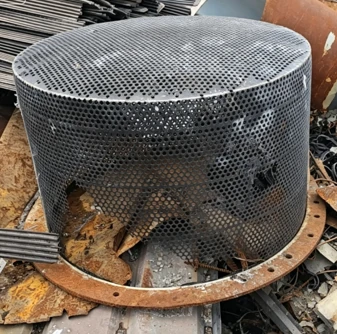
Ein Ausfall des vorgelagerten Filters kann dazu führen, dass ein Wärmetauscher für Aluminiumoxid-Suspensionen mit Verunreinigungen in Kontakt kommt, für die er im normalen Betrieb nicht ausgelegt ist. Ein ausreichend großer Durchfluss erleichtert zwar die Aufnahme der spezifizierten Suspension, doch können gebrochene Siebe, Ablagerungen und Fremdkörper dennoch Verstopfungen, Erosion und Plattenbeschädigungen verursachen.
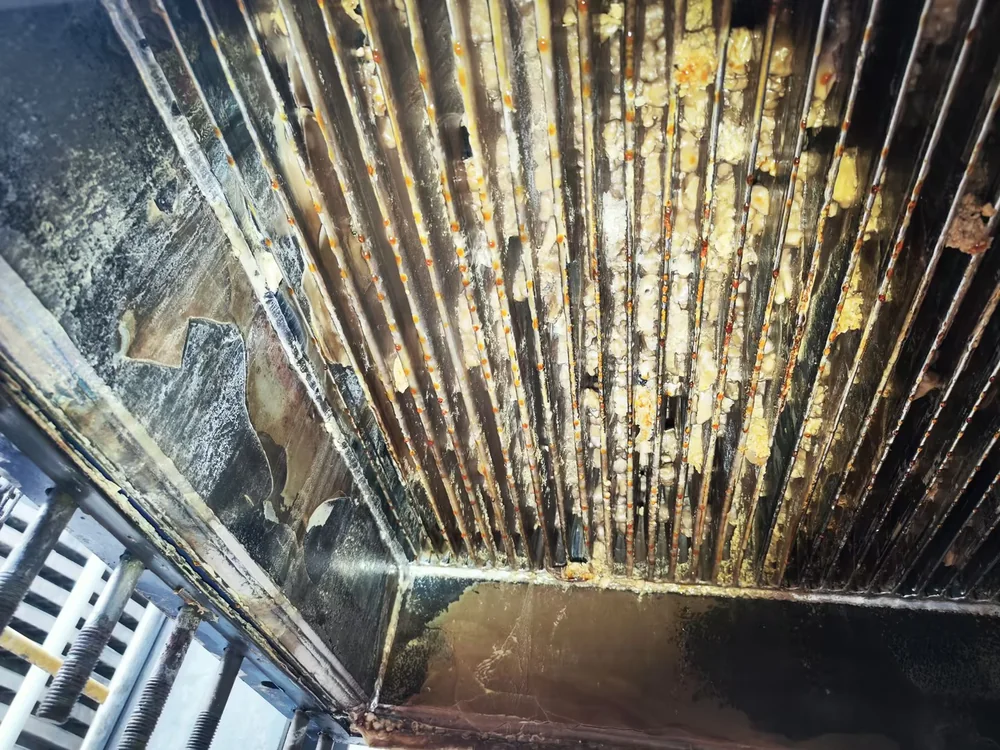
Bei der Kühlung mit Niederschlagsimpfung bilden Filter und Wärmetauscher ein gemeinsames hydraulisches System. Ein beschädigtes Sieb oder eine defekte Dichtung können dazu führen, dass zu großes Material in den Wärmetauscher gelangt. Eine teilweise Verstopfung des Kanals verändert dann die Durchflussverteilung: Einige Kanäle führen weniger Wasser, während in anderen Bereichen lokal höhere Fließgeschwindigkeiten auftreten können.
Diese Kombination kann Ablagerungen und lokalen Verschleiß begünstigen. Bei Verlust der Plattenintegrität kann alkalische Prozesssuspension in das Umlaufwasser gelangen. Eine alleinige Reinigung reicht nicht aus, um ein beschädigtes Sieb im Zulauf oder eine bereits perforierte Platte zu reparieren.
| Beobachtung | Mögliche Erklärung | Nützliche nächste Prüfung |
|---|---|---|
| Steigender Filterdruckverlust bei vergleichbarem Durchfluss | Ansammlung von Ablagerungen oder verringerte Siebfläche | Vergleichen Sie den Trend mit dem zulässigen Reinigungsgrenzwert. |
| Unerwartet geringer Druckabfall nach einer Störung | Geringerer Durchfluss, Umgehung oder mögliche Beschädigung des Siebs | Durchfluss, Ventilpositionen und Siebintegrität prüfen |
| Steigender Druckabfall im Wärmetauscher | Kanalverengung, veränderte Schlammeigenschaften oder übermäßiger Durchfluss | Prüfen Sie sowohl den Prozesszustand als auch den vorgelagerten Schutz. |
| veränderte Kühlwasserchemie | Mögliche Kontamination von der Prozessseite | Befolgen Sie das Verfahren zur Isolierung und Integritätsprüfung der Anlage. |
Eine einzelne Differenzdruckmessung reicht nicht aus, um die Ursache zu ermitteln. Der Zustand des Messgeräts, der Betriebsdurchfluss und der Referenzwert für sauberes Material sind notwendige Kontextinformationen. Ein niedriger Messwert ist nicht automatisch ein Beweis dafür, dass ein Sieb sauber ist.
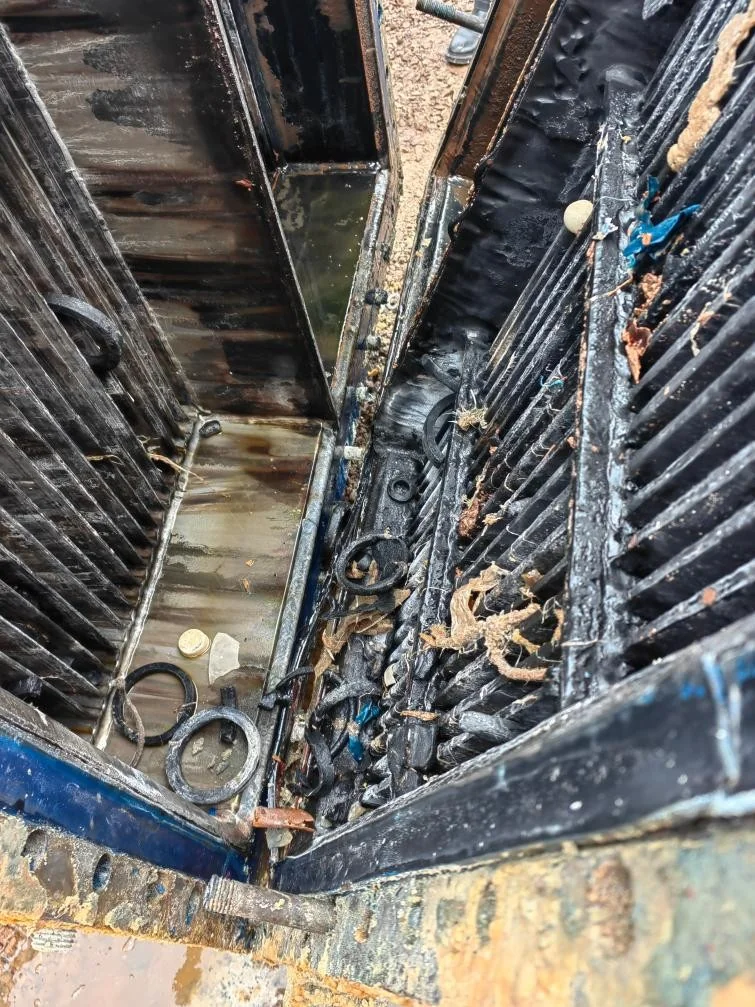
Filteröffnung, effektive Siebfläche, minimaler Betriebsdurchfluss und zulässiger Druckverlust sollten gemeinsam geprüft werden. Ein überdimensioniertes Gehäuse ist nicht zwangsläufig vorteilhafter, wenn eine geringe lokale Strömungsgeschwindigkeit das Absetzen von Partikeln begünstigt. Ebenso kann eine Erhöhung des Pumpenförderstroms zur Wiederherstellung des Betriebs die Erosion verschlimmern, wenn das Schutzsystem beeinträchtigt ist.
DerWeitspalt-SchweißplattenwärmetauscherDie Kanal- und Einlassanordnung sollte anhand der Partikelgrößenverteilung, Konzentration, Rheologie und der zu erwartenden Verunreinigungen der Suspension ausgewählt werden. Die Filtration muss unzulässige Mitführungsstoffe entfernen, ohne dabei unbeabsichtigt Feststoffe aus dem Produktionsprozess zu entfernen.
Zustand des Siebs, Dichtungen, Druckabfallverlauf, Durchflussschwankungen und das beim Reinigen entfernte Material sind zu dokumentieren. Zusätzlich zu den planmäßigen Kontrollen am Standort sind nach Prozessstörungen oder bei Anzeichen von Beschädigungen Inspektionen durchzuführen. Die Austauschintervalle sollten sich nach dem beobachteten Verschleiß und den Herstellervorgaben richten und nicht nach einem angenommenen monatlichen Zyklus.
Sofern ein geeignetes Instrumentenpaket verfügbar ist,Smart Eye-Überwachung und -OptimierungDie Überwachung unterstützt die Trendanalyse von Wärmetauschertemperaturen, Druckverlusten und Betriebszuständen. Sie liefert Anhaltspunkte für Untersuchungen, ersetzt aber nicht die physische Inspektion bei Verdacht auf Beschädigungen an Sieben oder Platten.
Überprüfung der Filtration und des Schutzes von Schlammkühlern →



 EnglischEN