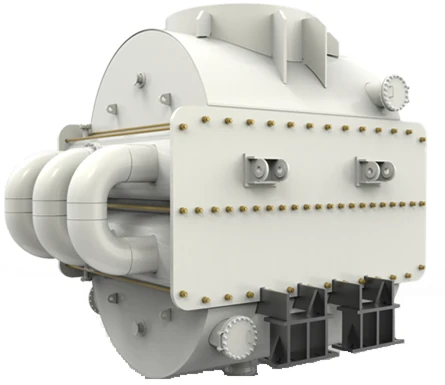
Bei der Kondensation von Acrylsäure über Kopf müssen thermische Leistung, Korrosionsbeständigkeit und Prozessstabilität gemeinsam bewertet werden. Der Anwendungsbericht von SHPHE beschreibt eine großflächige, vollständig verschweißte Plattenlösung für ein integriertes Acrylsäureprojekt mit einer Kapazität von 160.000 Tonnen pro Jahr, einschließlich einer angegebenen Einzelflächenfläche von 7.300 m².
Die Raffination von Acrylsäure und Estern kann korrosive Komponenten, temperaturempfindliche Materialien und einen kontinuierlichen Betrieb erfordern. Das Temperaturprofil und die Strömungsverteilung des Kondensators müssen mit der Prozessauslegung, einschließlich der Anforderungen des Lizenzgebers zur Minimierung des Polymerisationsrisikos, übereinstimmen.
Ein größerer Wärmetauscher ist nicht automatisch eine bessere Lösung. Verweilzeit, Flüssigkeitsverteilung, Druckverlust und die Annäherung an das Kühlmedium können sowohl das Prozessverhalten als auch die erreichbare Wärmeleistung beeinflussen.
| Artikel | Gemeldeter Projektwert |
|---|---|
| Pflanzenkontext | Integriertes Acrylsäureprojekt mit einer Kapazität von 160.000 Tonnen pro Jahr |
| Wärmeübertragungsfläche einer einzelnen Einheit | 7.300 m² |
| Die im Bericht angegebene maximale Verarbeitungskapazität | 4.500 m³/h |
| Gemeldete Wärmelast | 26.000 kW |
| Gemeldetes Gerätegewicht | 120 Tonnen |
Diese Zahlen beschreiben den im Projektantrag dargestellten Fall. Sie sollten nicht als Standardkonfiguration für jedes Projekt betrachtet werden.TP-geschweißter Plattenwärmetauscheroder als vollständige Konstruktionsgrundlage für eine andere Acrylsäureanlage.
Korrosion:Vor der Festlegung von Blech- und Schweißmaterialien ist die vollständige Zusammensetzung und der Konzentrationsbereich des Prozesses zu bewerten.
Kondensationsprofil:Dampfzusammensetzung, nicht kondensierbarer Anteil, Betriebsdruck und erforderliche Auslassbedingungen ermitteln.
Polymerisationskontrolle:Temperaturgrenzen, Verweilzeitüberlegungen und erforderliche Prozessvorkehrungen mit dem genehmigten Anlagendesign abstimmen.
Reinigung:Vor der endgültigen Festlegung des Geräte-Layouts muss der tatsächliche Kanalzugang und eine geeignete Reinigungsmethode bestätigt werden.
Mechanische Belastung:Betriebsgewicht, Stützen, Düsenbelastungen und Wärmeausdehnung berücksichtigen.
Der veröffentlichte Fall enthält Vergleiche mit Rohrbündelwärmetauschern hinsichtlich Größe, Gewicht und Kosten. Solche Vergleiche sind jedoch nur bei gleicher Betriebsart, gleichem Werkstoffumfang, gleichem Druckbereich und gleichen Installationsbedingungen sinnvoll. Für ein neues Projekt sollten Sie einen dokumentierten Vergleich anfordern, anstatt die Verhältnisse oder Kosteneinsparungen eines einzelnen Falls zu übernehmen.
Ebenso wenig beseitigt das Entfernen der Elastomerdichtungen aus dem Plattenkern einen Dichtungsmechanismus; es beseitigt jedoch nicht jedes Risiko von Leckagen, Korrosion oder Polymerisation. Schweißnahtprüfung, Inspektion und die vollständige Betriebssicherheit bleiben unerlässlich.
Stimmen Sie die thermischen Garantien, den Druckverlust, den Inspektionsplan und die Dokumentation zusammen mit den Prozess- und mechanischen Spezifikationen ab. Dokumentieren Sie bei der Inbetriebnahme den Betriebspunkt und relevante Produktqualitätsindikatoren, um spätere Änderungen anhand eines bekannten Ausgangswerts untersuchen zu können.



 EnglischEN